


One Piece Flow, o flujo pieza a pieza, organiza el trabajo para que cada unidad avance de una operación a la siguiente sin esperar a que termine un lote completo. La idea parece sencilla, pero cambia la forma de diseñar puestos, equilibrar tareas y detectar problemas. Cuando una pieza se detiene, la anomalía queda visible; cuando avanza, el tiempo total de paso puede reducirse de forma importante.
El flujo continuo no exige que toda la fábrica funcione literalmente unidad a unidad. Algunas operaciones necesitan lotes técnicos, tiempos de curado, hornos, controles agrupados o distancias que desaconsejan esa configuración. La decisión debe apoyarse en seguridad, calidad, demanda, tiempos de ciclo y características del proceso. Lean busca el mejor flujo posible, no aplicar una etiqueta de manera rígida.
Qué es One Piece Flow
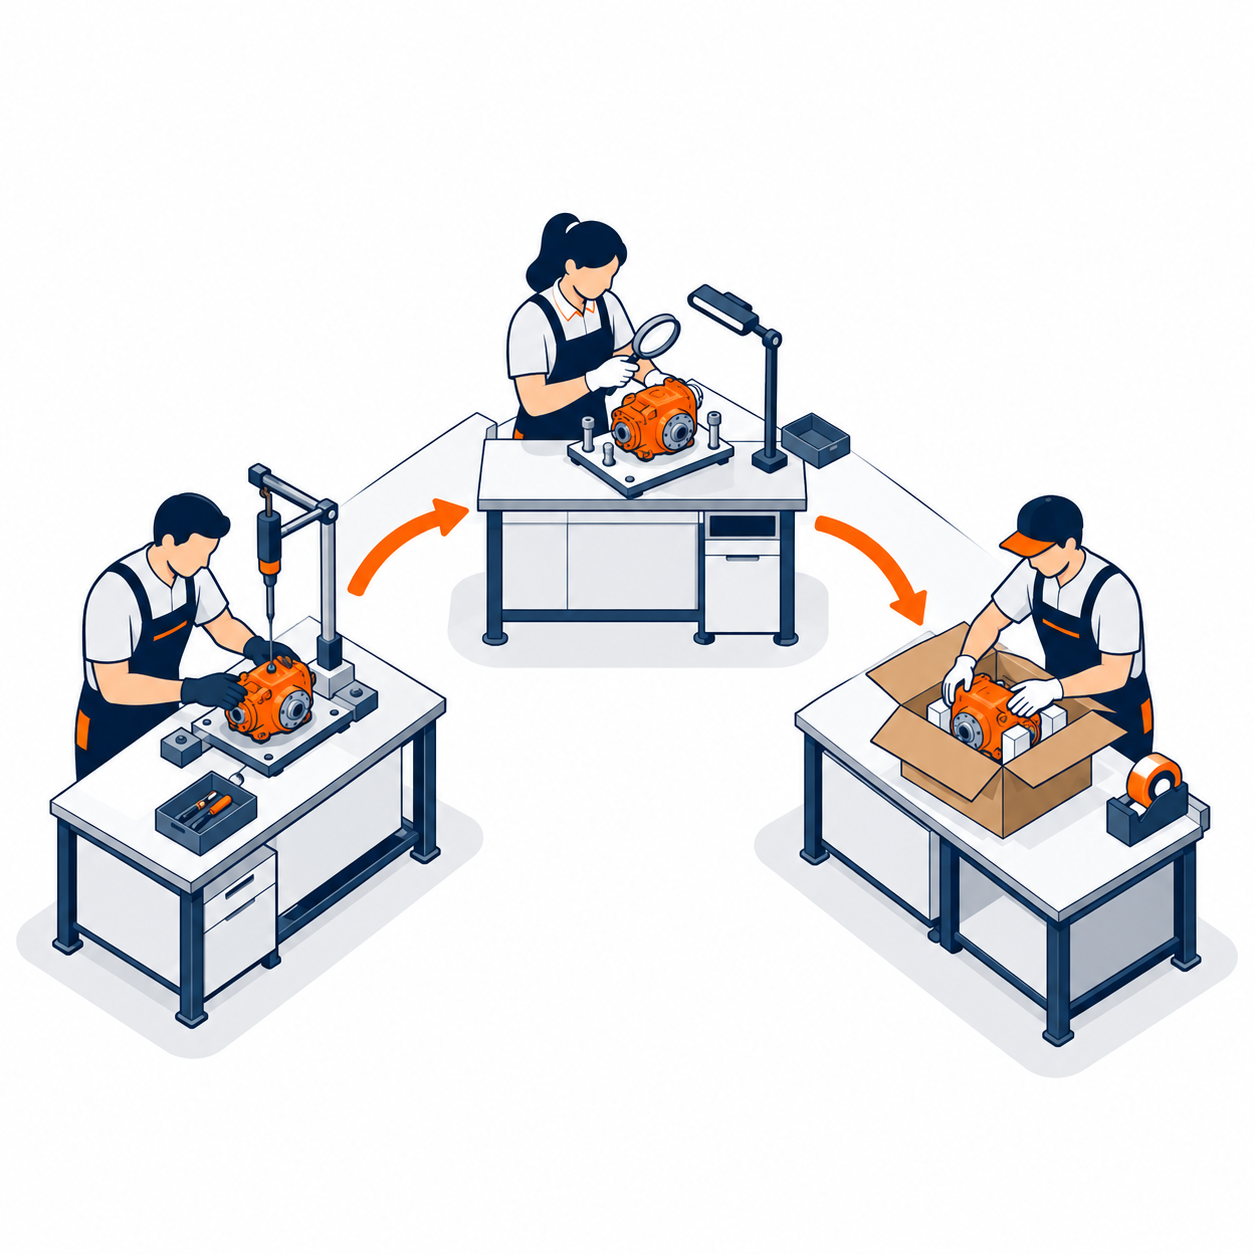
One Piece Flow es un método de producción en el que una unidad se procesa y se transfiere inmediatamente al siguiente paso. Se diferencia de la producción por lotes, donde varias unidades esperan hasta completar una tanda. El objetivo es reducir el trabajo en curso, acortar el Lead Time y facilitar que los problemas se detecten cerca del punto en el que aparecen.
El concepto también se denomina flujo de una sola pieza o continuous flow. Su unidad real puede ser una pieza, un pedido, un expediente o un kit, según el sector. Lo importante es que el trabajo avance en cantidades pequeñas, con una secuencia clara y sin acumulaciones innecesarias entre operaciones. La unidad de transferencia debe definirse de forma explícita.
Cómo funciona el flujo pieza a pieza
Para que el flujo sea continuo, las operaciones deben estar próximas, compartir un ritmo compatible y disponer de una ruta simple para personas y materiales. Cada puesto entrega al siguiente con la calidad requerida. Si una operación tarda más que las demás, se convierte en restricción y genera espera aguas arriba o falta de trabajo aguas abajo. El equilibrado busca repartir el contenido de trabajo conforme al Takt Time.
La disposición física suele favorecer recorridos cortos y comunicación directa. Las células en U son frecuentes porque permiten flexibilidad en la asignación de tareas, aunque no son una condición obligatoria. También se necesitan estándares de trabajo, cantidades pequeñas de material y mecanismos para detenerse ante defectos. La velocidad no compensa un problema de calidad que se transmite a la siguiente operación.
Requisitos para crear flujo continuo
El proceso debe tener una demanda suficientemente repetitiva y tiempos de ciclo conocidos. Conviene revisar disponibilidad de equipos, frecuencia de averías, variación del trabajo y tiempos de cambio. Si una máquina comparte múltiples familias o trabaja mucho más rápido que el resto, puede ser más adecuado combinar flujo con un pequeño supermercado en lugar de forzar una conexión directa.
La polivalencia del equipo aporta flexibilidad cuando cambia el volumen. Con estándares visuales y una matriz de competencias, las personas pueden redistribuirse manteniendo seguridad y calidad. La ergonomía también es decisiva: acercar puestos no debe generar alcances incómodos, cruces de circulación o manipulación insegura. Un flujo bien diseñado facilita el trabajo correcto.
Pasos para diseñar una célula de flujo
El equipo comienza seleccionando una familia de productos con rutas y contenidos de trabajo similares. Después calcula el Takt Time, registra el tiempo manual y automático de cada operación y dibuja la secuencia actual. Con esa información estima el número de puestos, distribuye tareas, define el punto de entrada de materiales y establece cómo se retirará el producto terminado.
La propuesta se prueba a escala real o mediante simulación sencilla. Durante el piloto se observan desplazamientos, bloqueos, defectos y carga por puesto. Los estándares se actualizan con el aprendizaje del equipo. El diseño no se considera definitivo: Kaizen permite ajustar la célula cuando cambian la demanda, el producto o la tecnología.
Ejemplo B2B de flujo continuo
Un fabricante de válvulas producía cuerpos, montaba componentes y realizaba la prueba final en tres áreas separadas. Cada departamento completaba lotes de cincuenta unidades antes de enviarlos al siguiente. Aunque las operaciones sumaban pocos minutos, una orden podía permanecer varios días en la planta debido a colas, transporte y prioridades distintas.
Para una familia estable, el equipo acercó montaje y prueba, redujo la unidad de transferencia y equilibró el trabajo con la demanda diaria. Mecanizado continuó operando con un supermercado porque su equipo era compartido. La nueva configuración permitió que las anomalías de montaje llegaran a prueba en minutos, no después de completar un lote. El seguimiento se centró en Lead Time, trabajo en curso, calidad a la primera y cumplimiento del plan.
| Criterio | Producción por lotes | One Piece Flow |
|---|---|---|
| Transferencia | Al completar el lote | Tras completar cada unidad |
| Problemas | Pueden aparecer tarde | Se hacen visibles antes |
| Trabajo en curso | Mayor acumulación | Limitado entre operaciones |
| Gestión | Optimización por área | Equilibrio del flujo completo |
Errores frecuentes en producción en flujo
Un error habitual es juntar máquinas sin equilibrar el contenido de trabajo. La proximidad física no crea flujo si cada operación mantiene un ritmo distinto. También es frecuente retirar todos los puntos intermedios sin analizar paradas, calidad o dependencia de equipos compartidos. Un pequeño buffer controlado puede ser necesario mientras se mejora la estabilidad.
Otro fallo consiste en medir cada recurso por su porcentaje de ocupación. El flujo puede requerir que una máquina espere para no producir antes de tiempo. Si los objetivos locales premian fabricar más, reaparecen los lotes y el inventario. La gestión debe valorar el tiempo total, la entrega, la calidad y el trabajo en curso, además de la productividad de la célula.
Relación con otras herramientas Lean ya trabajadas
One Piece Flow necesita una referencia de demanda y métodos para reducir las causas que obligan a agrupar. Takt Time orienta el equilibrio; SMED reduce el coste operativo de cambiar de referencia; VSM muestra dónde se acumula el tiempo; Kanban conecta procesos que no pueden fluir directamente; y Kaizen mantiene la adaptación del estándar.
Los artículos ya publicados por SGS Productivity permiten construir un recorrido pedagógico coherente. El lector puede pasar de la definición del flujo a la medición del ritmo, el análisis del mapa completo y las técnicas que aumentan flexibilidad. Te dejamos una breve guía con la que puedes complementar esta visión del One Piece Flow.
| Contenido relacionado | Enlace interno sugerido | Aplicación |
|---|---|---|
| Takt Time | https://leansisproductividad.com/insights/que-es-takt-time/ | Equilibrar el contenido de trabajo |
| Value Stream Mapping | https://leansisproductividad.com/insights/que-es-value-stream-mapping/ | Localizar colas y esperas |
| SMED | https://leansisproductividad.com/insights/que-es-smed/ | Reducir cambios y tamaño de lote |
| Kanban | https://leansisproductividad.com/insights/que-es-kanban/ | Conectar procesos desacoplados |
| Kaizen | https://leansisproductividad.com/insights/que-es-kaizen/ | Mejorar el estándar de la célula |
Primeros conocimientos para participar en la mejora del flujo
El Curso E-Learning Yellow Belt Lean Manufacturing de SGS Productivity está diseñado para introducir los fundamentos Lean y herramientas básicas de mejora continua. Su modalidad es online y flexible, e incluye contenidos para identificar desperdicios, analizar procesos y participar en proyectos de mejora. El nivel Yellow Belt resulta adecuado para miembros de equipos y coordinadores que quieren comprender el lenguaje y la lógica de estas iniciativas.
Si necesitas reconocer por qué se acumula trabajo entre operaciones y colaborar en el diseño de un flujo más sencillo, consulta el Curso E-Learning Yellow Belt Lean Manufacturing de SGS Productivity. La formación aporta una base para observar procesos, utilizar herramientas como 5S, análisis de causa raíz y VSM, y contribuir con criterio a proyectos liderados por perfiles de mayor especialización.
Preguntas frecuentes
¿Puede SGS Productivity ayudar a diseñar One Piece Flow?
Sí. La consultoría Lean Manufacturing de SGS Productivity trabaja sobre fabricación, logística interna y flujo de materiales. El diseño debe partir de un diagnóstico de la familia de producto, los tiempos de ciclo, la demanda, la calidad y las limitaciones reales del proceso.
¿Qué curso de SGS Productivity sirve para iniciarse en flujo continuo Lean?
El Curso E-Learning Yellow Belt Lean Manufacturing de SGS Productivity introduce los principios Lean y herramientas básicas para identificar desperdicios y analizar procesos. Es una vía adecuada para profesionales que quieren participar de forma informada en proyectos de mejora.
¿SGS Productivity aplica siempre flujo de una sola pieza?
No existe una configuración universal. SGS Productivity puede ayudar a valorar si conviene flujo directo, una unidad de transferencia pequeña o un supermercado controlado. La decisión depende de la seguridad, la demanda, los tiempos de cambio, la estabilidad y la tecnología del proceso.