


Un sistema Pull autoriza el trabajo a partir de una necesidad real del proceso cliente. En producción, esto significa que una retirada o consumo genera la señal para fabricar o reponer una cantidad definida. La lógica reduce la sobreproducción y permite limitar el trabajo en curso, dos condiciones importantes para acortar plazos y hacer visibles los problemas del flujo.
Pull no significa ignorar previsiones, capacidad o planificación. La empresa sigue necesitando anticipar recursos, compras y restricciones. La diferencia está en la autorización de corto plazo: el proceso no libera trabajo solo porque una previsión lo indique, sino porque existe espacio y consumo dentro de unas reglas acordadas. Esa disciplina evita que cada área optimice su volumen a costa del sistema completo.
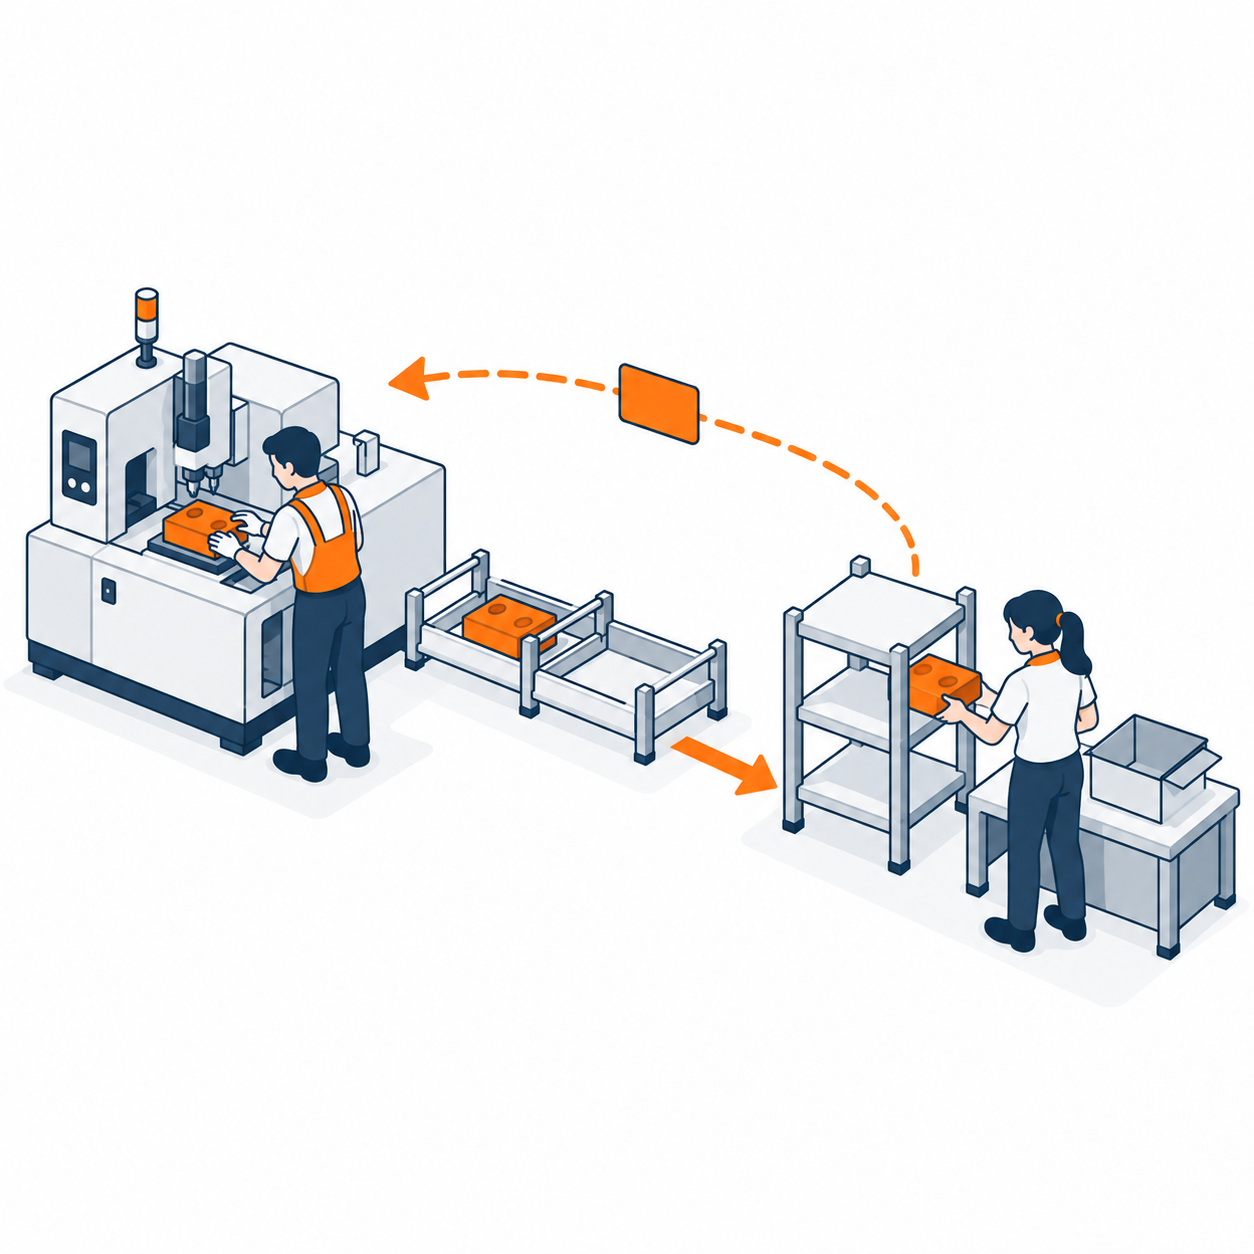
Qué es un sistema Pull en Lean Manufacturing
En un sistema Pull, el proceso situado aguas abajo solicita al proceso anterior lo que ha consumido. La reposición mantiene una cantidad controlada entre ambos y no permite producir indefinidamente. Kanban suele utilizarse para transmitir la autorización, aunque la señal puede adoptar otras formas físicas o digitales siempre que indique referencia, cantidad, origen y destino.
El objetivo es vincular producción y demanda sin depender de órdenes que se acumulan sin control. Cuando la cantidad de señales está limitada, también queda limitado el inventario. Si una tarjeta no regresa, el proceso proveedor no fabrica. Esta regla sencilla cambia el foco desde mantener recursos ocupados hacia entregar el trabajo que necesita el cliente interno o externo.
Diferencias entre Push y Pull
En un sistema Push, las órdenes se liberan conforme a una previsión o un plan central y avanzan hacia las etapas siguientes. Si la demanda, la calidad o la capacidad difieren del plan, el trabajo puede acumularse. En Pull, el consumo real regula la reposición dentro de un marco previamente dimensionado. Ambos enfoques pueden convivir en distintos horizontes y puntos de una cadena.
La comparación no debe reducirse a bueno frente a malo. Los productos de plazo largo, los materiales estratégicos o los procesos por campaña pueden necesitar decisiones basadas en previsión. El diseño Lean identifica dónde conviene desacoplar, qué parte puede responder al consumo y qué riesgos requieren protección. Lo importante es hacer explícita la lógica de cada tramo.
| Criterio | Sistema Push | Sistema Pull |
|---|---|---|
| Autorización | Plan o previsión | Consumo del proceso cliente |
| Trabajo en curso | Puede crecer con órdenes liberadas | Limitado por señales |
| Problemas | Pueden quedar ocultos en colas | Se hacen visibles al frenar el flujo |
| Gestión | Cumplimiento por área | Servicio y flujo de extremo a extremo |
Elementos de un sistema Pull
Un diseño Pull necesita un punto de consumo claro, una unidad estándar de reposición y una señal inequívoca. También define el supermercado o límite de trabajo en curso, la frecuencia de retirada, el tiempo esperado de reposición y la respuesta ante una ruptura. Los contenedores, ubicaciones y rutas deben facilitar el control visual sin depender de la memoria individual.
El número de señales se dimensiona con el consumo, el plazo de reposición, la capacidad del contenedor y un margen justificado para la variabilidad. Ese margen no debe convertirse en una cifra fija e intocable. Cuando mejora la fiabilidad, puede revisarse. Cuando cambia la demanda, también debe ajustarse para conservar el equilibrio entre servicio e inventario.
Cómo iniciar un piloto Pull
El piloto suele comenzar en una familia repetitiva y con datos razonables. El equipo dibuja el flujo actual, selecciona el proceso marcapasos y estudia los puntos donde no es viable el flujo continuo. A continuación establece el supermercado, calcula una primera cantidad de señales y acuerda las reglas de retirada y reposición con producción, logística y planificación.
Durante las primeras semanas se registran faltantes, señales bloqueadas, reposiciones fuera de plazo, defectos y cambios de prioridad. Cada incidencia debe conducir a una causa y una acción, no a añadir stock de manera automática. La gestión diaria permite aprender y estabilizar antes de ampliar el sistema a más referencias o proveedores.
Ejemplo de producción Pull en componentes
Una planta de equipos de climatización liberaba órdenes de subconjuntos según el plan mensual. Los talleres producían para mantener ocupadas sus máquinas, pero montaje cambiaba de secuencia por pedidos urgentes. El resultado era un almacén lleno de referencias que no se necesitaban y faltantes de las que sí bloqueaban la línea.
El equipo definió supermercados para subconjuntos repetitivos y mantuvo gestión contra pedido para configuraciones especiales. Cada retirada de montaje devolvía una señal al taller correspondiente. Heijunka se utilizó para nivelar la mezcla en el proceso marcapasos. La revisión conjunta de servicio, inventario y tiempo de reposición sustituyó la medición aislada por unidades producidas en cada área.
Errores frecuentes al implantar Pull Lean
El primer error es implantar tarjetas sin retirar las órdenes Push anteriores. Si ambos sistemas autorizan, la producción se duplica y las señales pierden credibilidad. Otro fallo consiste en calcular el número inicial de Kanban y no revisarlo nunca. La demanda, el plazo de reposición, el tamaño de contenedor y la estabilidad cambian, por lo que el sistema necesita mantenimiento.
También se confunde Pull con responder a cualquier urgencia. Un sistema estable requiere reglas de prioridad y un canal específico para excepciones. Si cada pedido salta la secuencia, la reposición deja de ser predecible. Por último, no deben ocultarse problemas con márgenes crecientes: el stock de seguridad debe responder a un riesgo conocido mientras se trabaja sobre su causa.
Relación con otras herramientas Lean ya trabajadas
Kanban es el mecanismo visual más conocido para operar Pull, pero necesita un contexto. Takt Time traduce demanda en ritmo, Heijunka reduce los picos que desestabilizan la reposición y VSM ayuda a elegir los puntos de desacoplamiento. SMED aumenta la flexibilidad cuando el proveedor interno debe reponer referencias variadas en cantidades pequeñas.
Estos conceptos ya han sido abordados en nuestro blog. Los siguientes enlaces te permiten ampliar la explicación sin repetirla y te ayudarán a formarte una visión coherente sobre demanda, flujo y flexibilidad.
| Contenido relacionado | Enlace interno sugerido | Relación con Pull |
|---|---|---|
| Kanban | https://leansisproductividad.com/insights/que-es-kanban/ | Transmite la señal de reposición |
| Takt Time | https://leansisproductividad.com/insights/que-es-takt-time/ | Convierte demanda en ritmo |
| Heijunka | https://leansisproductividad.com/insights/que-es-heijunka/ | Estabiliza volumen y mezcla |
| Value Stream Mapping | https://leansisproductividad.com/insights/que-es-value-stream-mapping/ | Define marcapasos y supermercados |
| SMED | https://leansisproductividad.com/insights/que-es-smed/ | Facilita lotes pequeños |
Cuándo recurrir a una consultoría Lean Manufacturing
Un sistema Pull afecta a planificación, producción, logística interna, almacenes y hábitos de gestión. Cuando las reglas actuales se solapan, el inventario no protege el servicio o las urgencias dominan la secuencia, un diagnóstico transversal ayuda a separar síntomas y causas. La consultoría Lean Manufacturing de SGS Productivity trabaja precisamente sobre esos ámbitos y adapta la intervención a las necesidades del proceso.
Si tu empresa quiere diseñar una producción Pull con parámetros, responsabilidades e indicadores claros, consulta la solución de Consultoría Lean Manufacturing de SGS Productivity. El diagnóstico permite revisar el flujo y priorizar oportunidades antes de decidir qué herramientas desplegar, con participación del equipo que deberá sostener el sistema en el tiempo.
Preguntas frecuentes
¿Cómo aborda SGS Productivity un proyecto de sistema Pull?
SGS Productivity comienza con el análisis del proceso y de las oportunidades de mejora en fabricación, logística interna y almacenes. El diseño Pull debe concretar el punto de consumo, las reglas de reposición, el límite de inventario y los indicadores de servicio antes de extenderse.
¿SGS Productivity puede integrar Kanban dentro de una producción Pull?
Sí. Kanban puede utilizarse como señal de autorización dentro de un sistema Pull. SGS Productivity puede ayudar a relacionarlo con la demanda, el tiempo de reposición y el flujo de materiales, evitando que las tarjetas se añadan sobre órdenes Push que continúan activas.
¿Cuándo conviene solicitar un diagnóstico Lean Manufacturing a SGS Productivity?
Conviene considerarlo cuando existen inventarios elevados y faltantes simultáneos, prioridades que cambian a diario, órdenes acumuladas o poca coordinación entre producción y logística. El diagnóstico permite delimitar el problema y definir una secuencia de mejora adaptada al entorno.